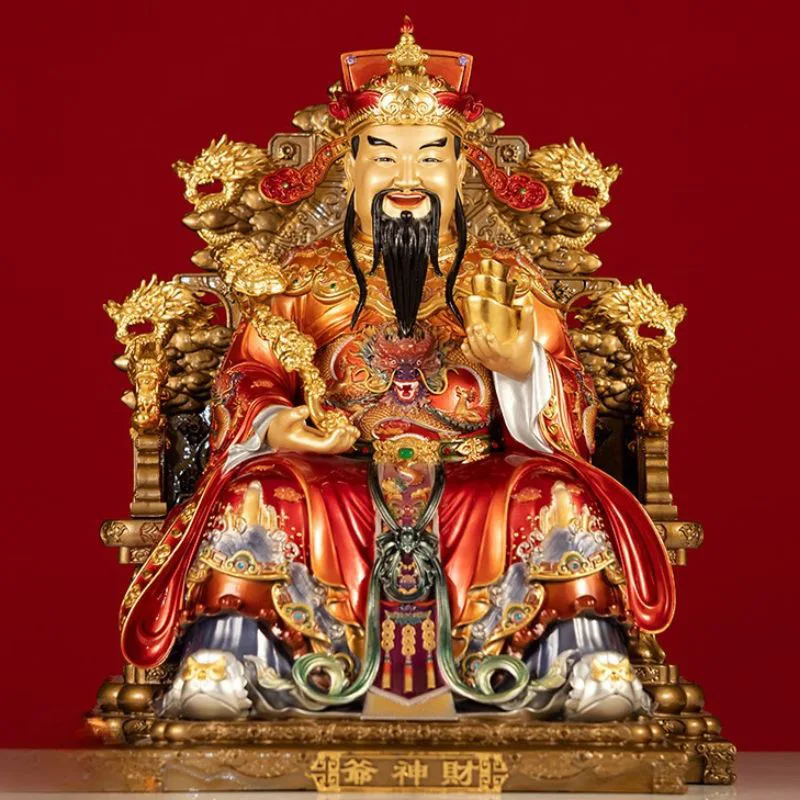
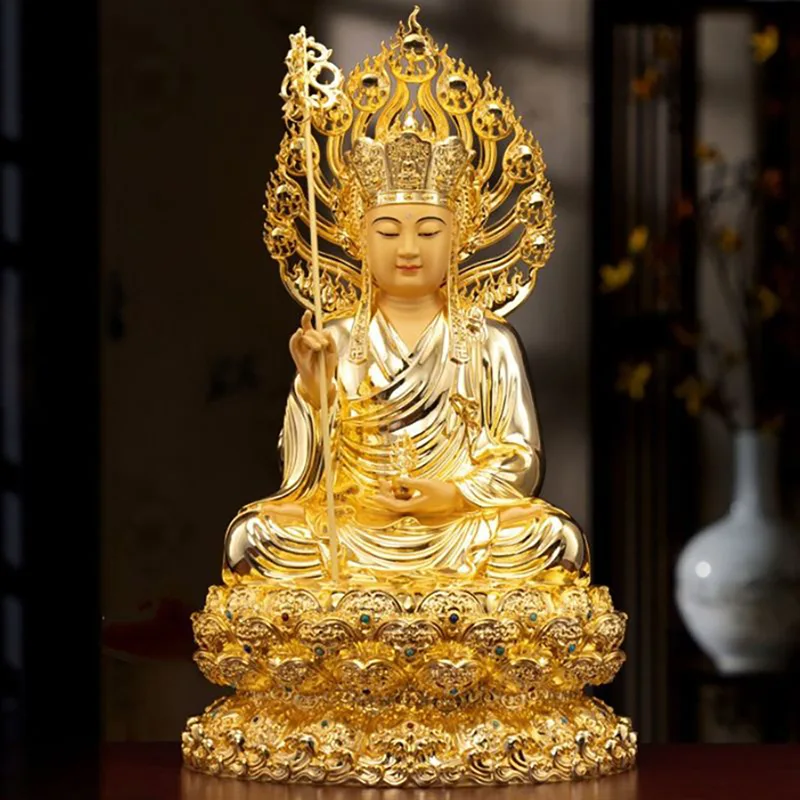
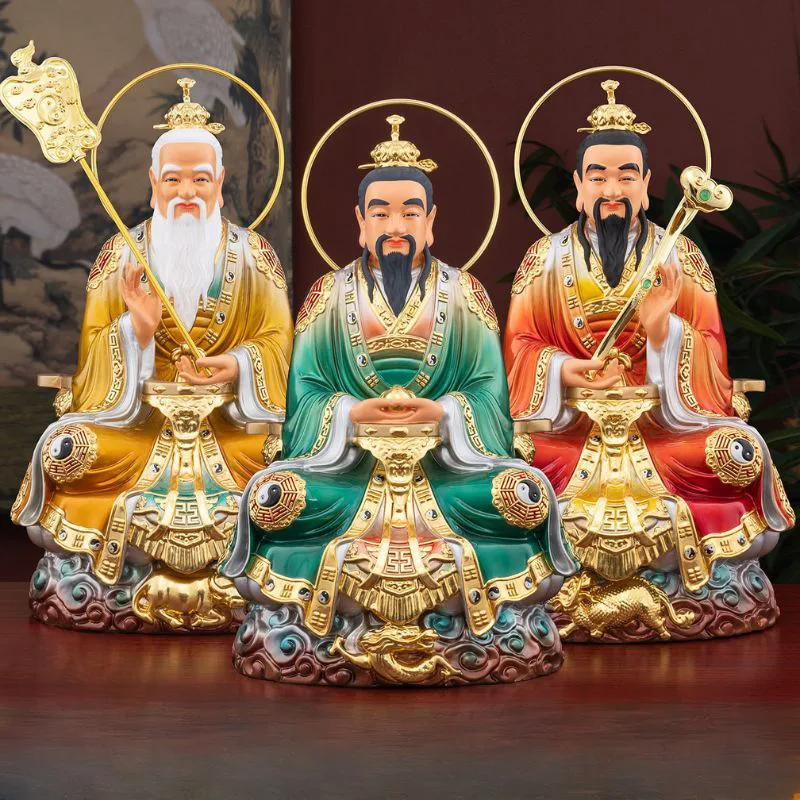
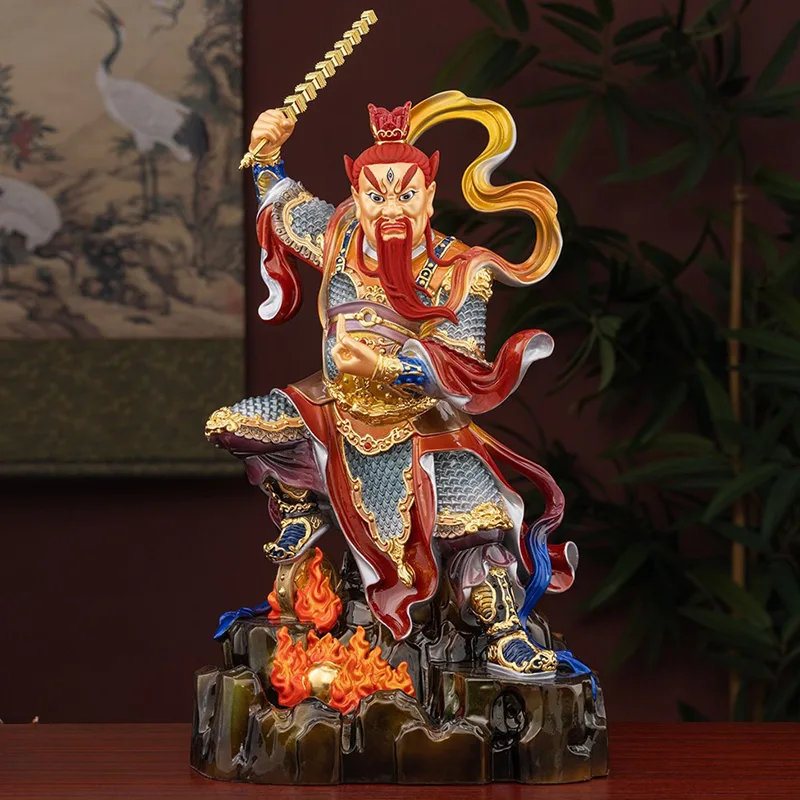
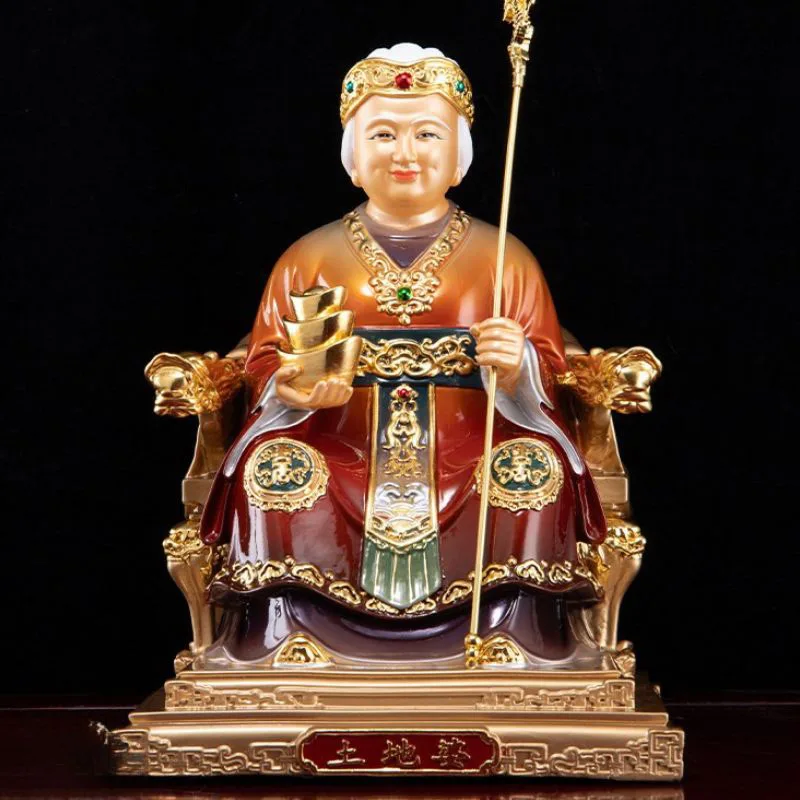
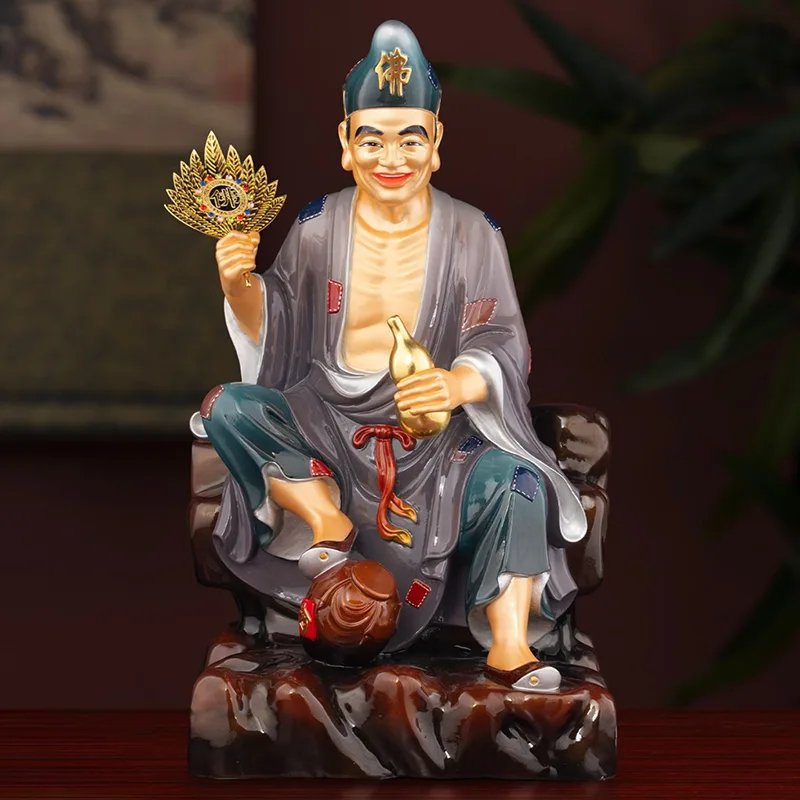
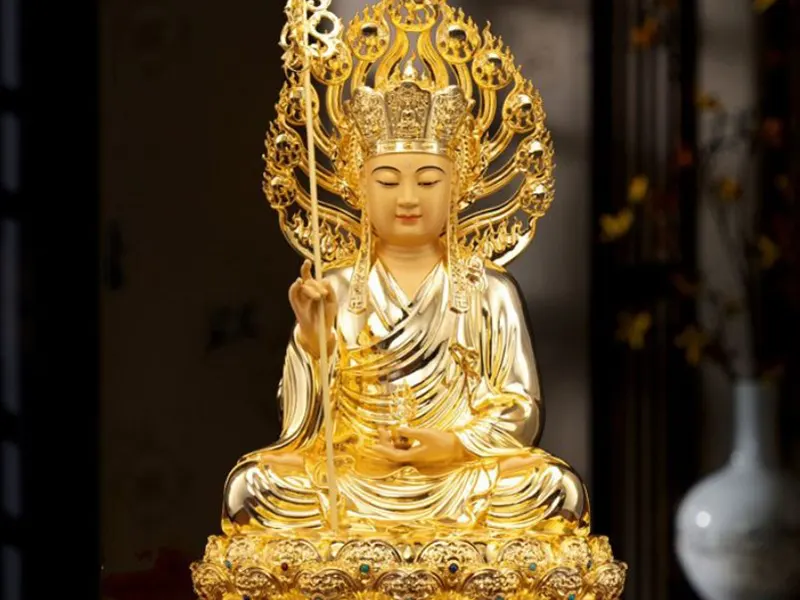
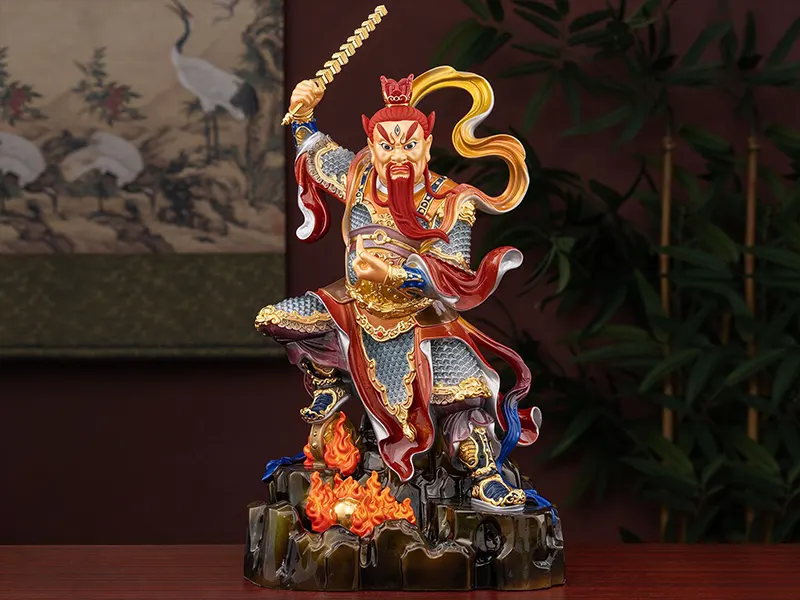
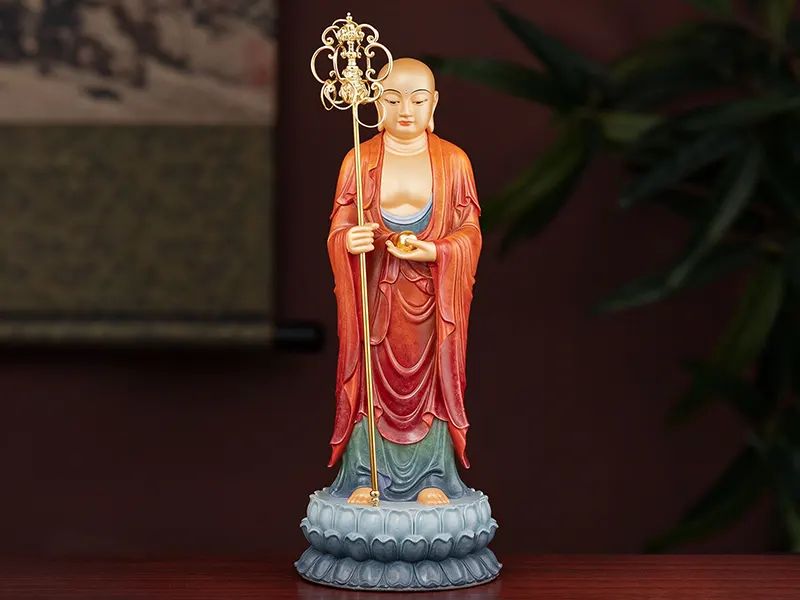
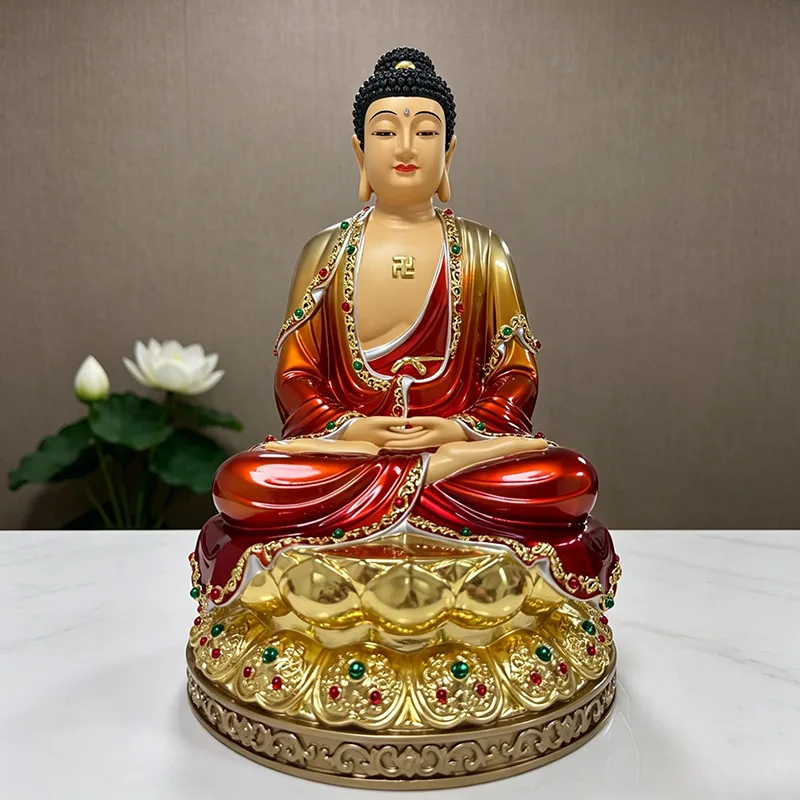
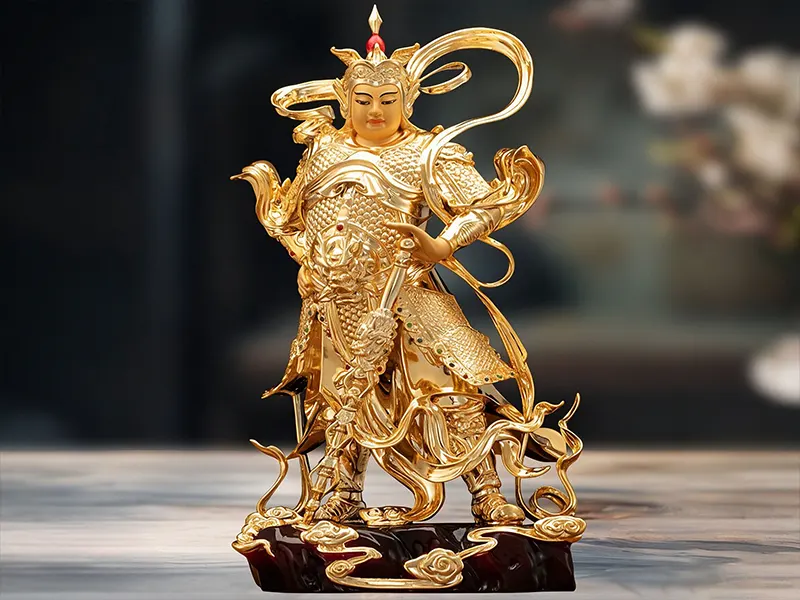
Созданиелатунная статуя Буддыэто форма искусства, сочетающая в себе тысячелетнюю мудрость и мастерство мастера. Среди различных методов литья литье по выплавляемым моделям (также известное как литье по выплавляемым моделям) широко признано наиболее подходящим методом для изготовления латунных статуй божеств сложной формы и замысловатых деталей. FuHui Veyly, фабрика, специализирующаяся на изготовлении медных статуй Будды на заказ, унаследовала и усовершенствовала этот древний метод. В этой статье представлено подробное описание всего процесса литья по выплавляемым моделям и ключевые технические аспекты изготовления храмовых бронзовых статуй.
Что такое литье по выплавляемым моделям?
Литье по выплавляемым моделям восходит к периоду весны и осени (ок. 770–476 гг. До н.э.) и является одной из самых значительных технологий литья из бронзы в древнем Китае. Основной принцип прост: модель изготавливается из пчелиного воска или парафина, а затем покрывается огнеупорными материалами для формирования формы. При нагревании воск плавится и вытекает, оставляя полую полость. Затем в эту полость заливают расплавленный металл, и после охлаждения отливка завершается. Этот метод превосходно подходит для создания очень сложных форм, точно воспроизводя каждую тонкую деталь оригинальной восковой модели в металле.
Полный процесс литья по выплавляемым моделям латунных статуй божеств
Шаг 1: Лепка из глины
Скульптор начинает с формирования первоначальной формы статуи божества из глины на основе рисунков, фотографий или эскизов, предоставленных клиентом. Это наиболее художественно сложный этап всего процесса: скульптор должен точно передать сострадательное выражение лица Будды, его достойную позу и духовную сущность. Для статуй Ваджраяны (тантрических) требуется строгое соблюдение иконометрических пропорций, как указано в классических текстах, таких как Сутра пропорций, - охватывающих пропорции лица, положения рук мудры и относительные размеры различных частей тела. Глиняная модель должна быть одобрена клиентом, прежде чем переходить к следующему этапу.
Шаг 2: Изготовление силиконовых форм и восковых моделей
После утверждения глиняной модели из нее изготавливают силиконовую форму. Расплавленный парафин (температура плавления около 60–70°С) впрыскивается в силиконовую форму и после остывания аккуратно удаляется восковая модель. Уровень детализации восковой модели напрямую определяет конечное качество изделия.латунная статуя– каждое выражение лица, складка халата, ювелирная бусина, орнамент нимба должны быть точно запечатлены воском. Этот этап требует чрезвычайно точного контроля температуры и тщательного обращения.
Шаг 3: Строительство оболочки (инвестиции)
Восковой образец неоднократно погружают в огнеупорную суспензию (смесь глины и мелкого кварцевого песка) и покрывают штукатуркой, слой за слоем - всего обычно от 6 до 8 слоев. Каждый слой должен быть высушен на воздухе и затвердеть перед нанесением следующего, постепенно образуя толстую твердую керамическую оболочку вокруг воска. Этот процесс обычно занимает от нескольких дней до полной недели.
Шаг 4: Депарафинизация и обжиг в печи
Заложенный восковой узор (теперь заключенный в керамическую оболочку) помещается в высокотемпературную печь и нагревается примерно до 800–1000°C. Воск плавится и вытекает через отверстия (стояки), оставляя полую керамическую форму. Продолжение обжига еще больше укрепляет оболочку, удаляя при этом остатки воска и влаги, обеспечивая плавное течение металла во время заливки. Этот шаг имеет решающее значение для определения окончательного качества отливки.
Шаг 5: Высокотемпературная заливка
Расплавленная латунь (содержание меди ≥95%, температура около 1100–1200°С) заливается в полую керамическую форму. Жидкий металл течет под действием силы тяжести, полностью заполняя каждую пустоту, оставленную восковым узором. Процесс заливки должен выполняться одним непрерывным движением, чтобы избежать преждевременного охлаждения, которое может привести к неполному заполнению или пористости.
Шаг 6: Удаление скорлупы и шлифовка
После того, как латунь остынет и затвердеет, внешняя керамическая оболочка отрывается, обнажая грубую отливку. Внутренний огнеупорный материал также удаляется. Затем поверхность бронзовой статуи подвергается грубому шлифованию, а затем тонкому шлифованию для удаления литейных литников, заусенцев и линий разъема. Этот шаг необходимо выполнять осторожно, чтобы не повредить деликатные детали.
Шаг 7: Сварка и сборка
Большие статуи обычно отливаются из нескольких отдельных частей (например, головы, туловища, рук, нимба, основания лотоса), а затем свариваются вместе. После сварки соединения тщательно обрабатываются и полируются, чтобы обеспечить структурную целостность и бесшовный внешний вид.
Шаг 8: Обработка поверхности
В зависимости от требований клиента могут применяться различные виды обработки поверхности:
1. Античная патина: методы химического окисления или ручного старения для достижения проверенного временем классического внешнего вида.
2. Позолота сусальным золотом: нанесение чистого сусального золота на лаковую основу для придания величественного, священного вида.
3. Ртутное золочение (амальгамное золочение): традиционная техника, при которой наносится и обжигается амальгама золота и ртути, в результате чего образуется прочный и долговечный золотой слой.
4. Полихромная живопись: пигменты на минеральной основе, наносимые в соответствии с ритуальными требованиями для получения насыщенных, ярких цветов.
5. Окрашивание при нагревании (термическое окисление): контролируемый нагрев бронзовой поверхности для создания различных цветовых эффектов.
Основные преимущества литья по выплавляемым моделям
Литье по выплавляемым моделям превосходно воспроизводит исключительно мелкие скульптурные детали – будь то выражение лица Будды, жесты рук мудры, орнаменты с нимбом или ритуальные принадлежности – все они воспроизводятся точно. Это делает его предпочтительным процессом изготовления изготовленных на заказ латунных статуй божеств, особенно для храмов и буддийских залов, где требуется высокая точность иконографии. По сравнению с литьем в песчаные формы литье по выплавляемым моделям обеспечивает превосходное качество поверхности, лучшую точность размеров и возможность отливать более сложные формы.
Ключевые технические параметры литья по выплавляемым моделям латунных статуй Будды
FuHui Veyly применяет следующие ключевые параметры, когдаотливка латунных статуй Буддыс использованием процесса выплавляемого воска:
FuHui Veyly не только сохраняет тысячелетнюю традицию литья по выплавляемым моделям, но и объединяет ее с современной технологией точного литья, сохраняя суть традиционного мастерства, одновременно повышая точность размеров и качество поверхности. Наша фабрика расположена в Хуэйчжоу, провинция Гуандун, и мы тепло приветствуем клиентов из Тайваня, Малайзии и со всего мира, которые смогут посетить и воочию увидеть полную трансформацию латунной статуи божества из восковой модели в готовый шедевр.
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.политика конфиденциальности